Mục lục bài viết
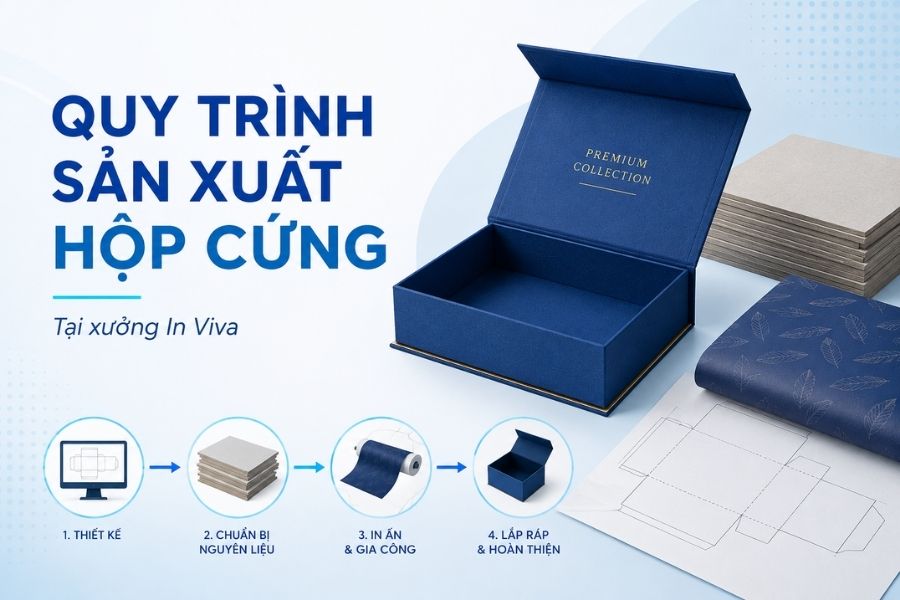
Quá trình in hộp cứng tại In Viva gồm nhiều công đoạn riêng biệt, từ thiết kế kết cấu, xử lý carton lạnh, in giấy bồi, gia công bề mặt đến dựng form, bồi giấy, lắp khay và kiểm tra thành phẩm. Vậy cụ thể hộp cứng được làm như thế nào và vì sao quy trình này cần nhiều bước hơn in hộp giấy thông thường? Nội dung dưới đây sẽ đi lần lượt từ vật liệu ban đầu đến khi hoàn thiện một mẫu hộp cứng tại xưởng nhé.
Hộp cứng được sản xuất như thế nào?
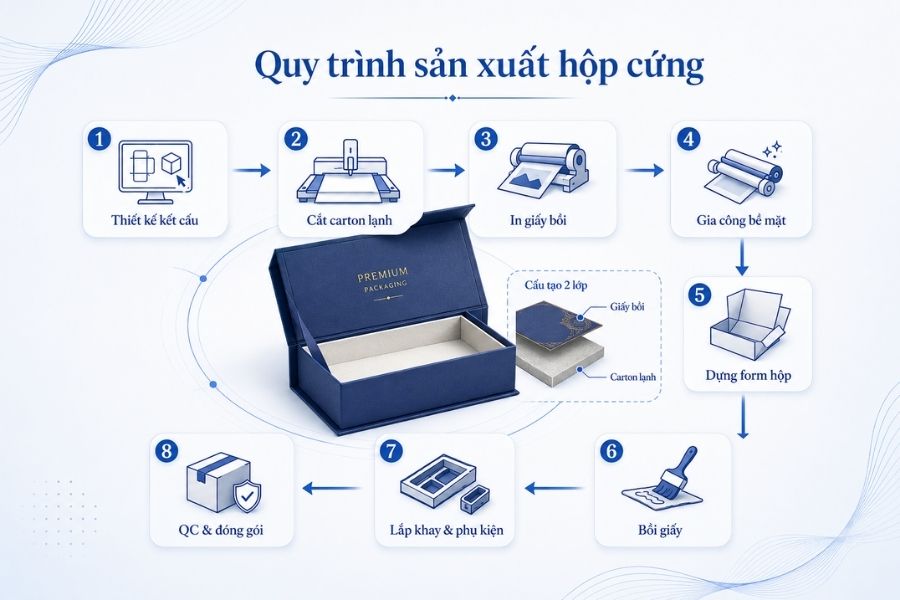
Về cơ bản, quy trình sản xuất hộp cứng bắt đầu từ việc xác định kết cấu và kích thước, sau đó xử lý phần lõi carton lạnh và phần giấy bồi riêng biệt trước khi ghép lại thành hộp hoàn chỉnh. Quy trình thường đi theo thứ tự:
Thiết kế kết cấu → Chuẩn bị carton lạnh → Cắt carton theo quy cách → In giấy bồi → Gia công bề mặt → Dựng form hộp → Bồi giấy lên carton → Lắp khay và phụ kiện → QC và đóng gói.
Điểm khác biệt lớn của cách làm hộp cứng nằm ở cấu trúc hai lớp: phần lõi carton lạnh tạo độ cứng và giữ form, còn lớp giấy bồi bên ngoài đảm nhiệm màu sắc, hình ảnh và nhận diện thương hiệu.
Trong quá trình sản xuất, thứ tự một số bước có thể thay đổi tùy kết cấu hộp và yêu cầu gia công. Ví dụ như ép kim và dập nổi được thực hiện trên giấy bồi ở thời điểm phù hợp trước khi giấy được bồi hoàn thiện lên khung carton.
Trước khi sản xuất hộp cứng cần chuẩn bị những gì?
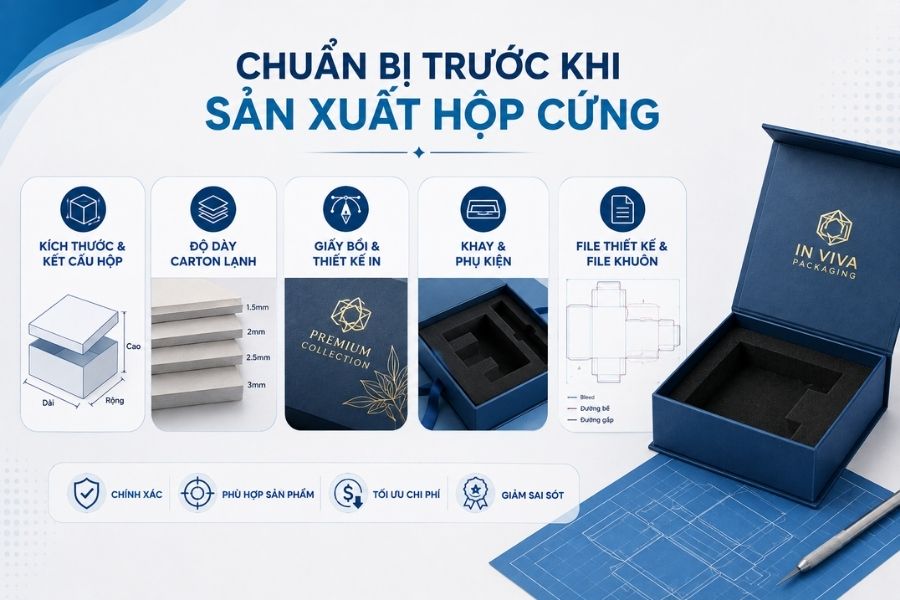
Trước khi bắt đầu gia công hộp cứng, xưởng cần chốt các thông số kỹ thuật quan trọng để tránh sai lệch ở những công đoạn làm file khuôn và gia công hộp.
Kích thước và kết cấu hộp
Cần xác định chính xác dài × rộng × cao, đồng thời làm rõ đây là kích thước lọt lòng hay phủ bì. Sau đó mới chọn kết cấu phù hợp như hộp âm dương, hộp nắp nam châm, hộp ngăn kéo hay hộp cánh bướm. Bởi chỉ cần sai vài milimet ở phần lọt lòng đã khiến sản phẩm bên trong bị chật, lỏng hoặc khiến nắp và thân hộp đóng không khớp.
Độ dày carton lạnh
Carton lạnh là phần tạo độ cứng cho hộp, độ dày thường gặp gồm 1,5mm, 2mm, 2,5mm và 3mm, tùy kích thước, trọng lượng sản phẩm và kiểu hộp. Carton quá dày sẽ làm hộp nặng, tăng chi phí và gây khó khăn ở một số vị trí gấp hoặc lắp ráp.
Giấy bồi và thiết kế in
Lớp giấy bồi sẽ ảnh hưởng phần lớn màu sắc và cảm giác bề mặt của hộp. Xưởng cần xác định loại giấy, định lượng, màu nền, artwork và kỹ thuật in trước khi triển khai.
Các chất liệu phổ biến gồm Couche, Ivory và giấy mỹ thuật. Nếu có ép kim, UV hoặc dập nổi thì cần kiểm tra trước khả năng gia công trên đúng loại giấy được chọn.
Khay và phụ kiện đi kèm
Nếu hộp có khay định hình EVA, foam, khay giấy, nam châm, ruy băng hoặc các chi tiết phụ, cần chốt ngay từ đầu vì đều ảnh hưởng đến kích thước lòng hộp và kết cấu bên trong.
Ví dụ, thay khay giấy bằng EVA dày hơn sẽ làm thay đổi chiều sâu lòng hộp hoặc vị trí đặt sản phẩm.
File thiết kế và file khuôn
File artwork và file khuôn cần được tách rõ để xưởng kiểm soát đúng đường cắt, đường gấp, vùng bồi, vị trí logo, ép kim, dập nổi và các chi tiết kỹ thuật. File sai tỷ lệ, thiếu bleed hoặc đặt artwork quá sát mép gây lệch hình, mất chi tiết hoặc khó căn chỉnh khi bồi.
Quy trình sản xuất hộp cứng tại xưởng In Viva gồm những công đoạn nào?
Quy trình làm hộp cứng tại xưởng gồm 9 bước chính. Tùy kiểu hộp, vật liệu và kỹ thuật hoàn thiện, một số công đoạn sẽ thay đổi thứ tự hoặc bổ sung thêm bước xử lý riêng.
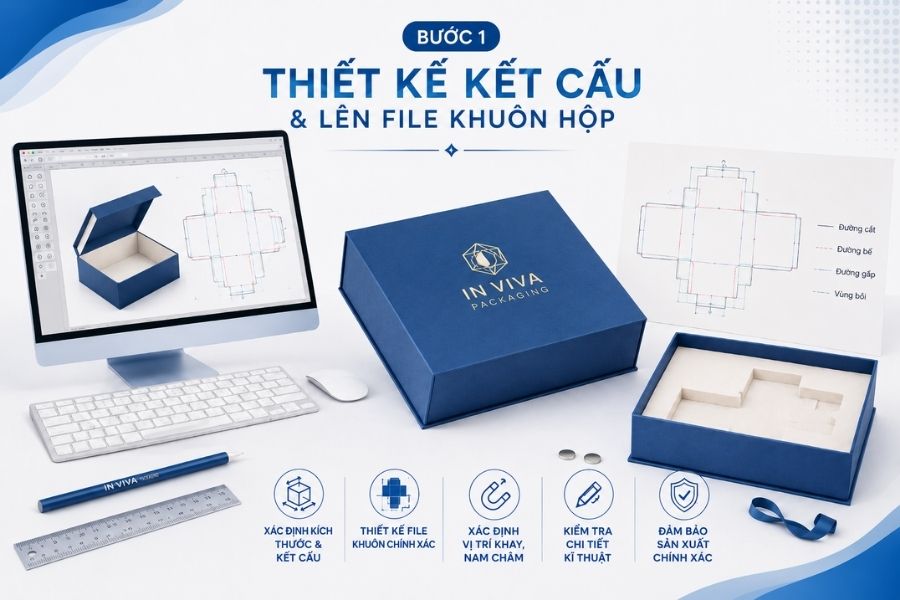
Bước 1. Thiết kế kết cấu và lên file khuôn hộp
Xưởng xác định kiểu hộp, kích thước, phần thân – nắp, khe hở, vị trí khay, nam châm và các đường cắt hoặc tạo rãnh. File khuôn thể hiện chính xác cấu trúc thành phẩm để các công đoạn cắt carton, bồi giấy và lắp ráp về sau không bị sai lệch.
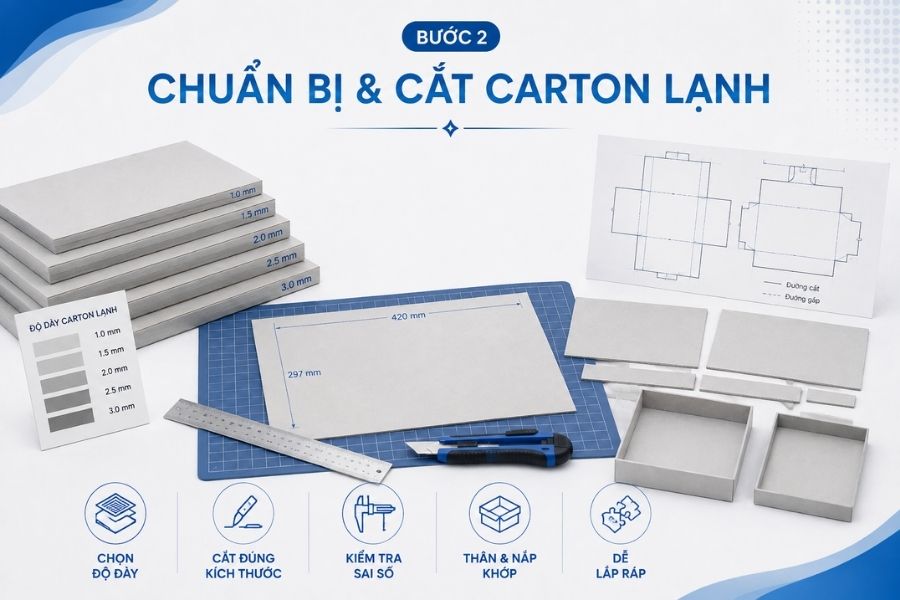
Bước 2. Chuẩn bị và cắt carton lạnh
Carton lạnh được chọn theo độ dày phù hợp rồi cắt thành từng mảng theo kích thước thiết kế. Độ chính xác ở bước này rất quan trọng bởi sai số khi cắt khiến thân và nắp không khớp, hộp bị lệch kích thước hoặc khó đóng mở.
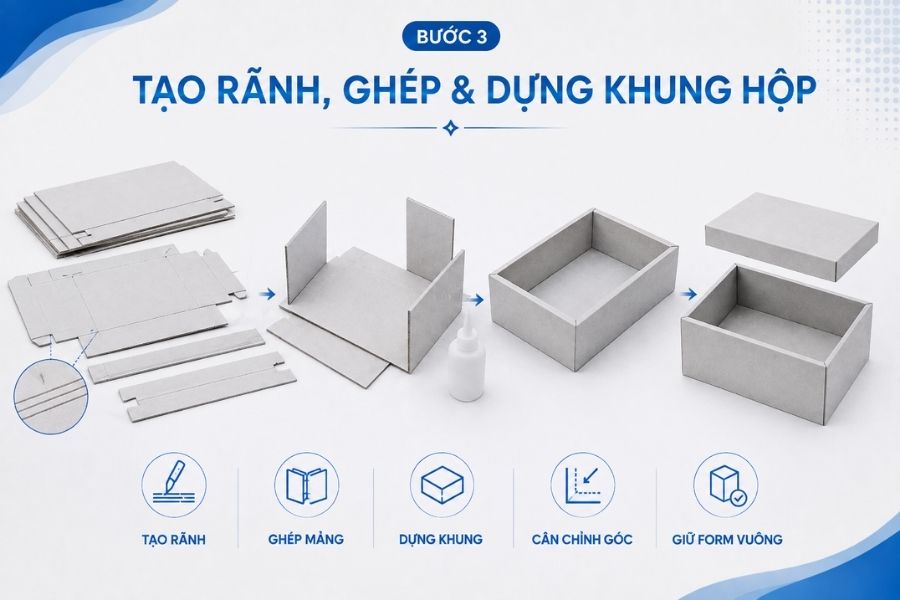
Bước 3. Tạo rãnh, ghép và dựng khung hộp
Với những kết cấu cần gập hoặc tạo góc, carton được xử lý rãnh trước khi ghép. Sau đó, các mảng được cố định để tạo form thân, nắp hoặc khung cơ bản của hộp. Nếu dựng form không chuẩn, hộp sẽ bị vênh, lệch góc, hở mép hoặc mất độ vuông sau khi hoàn thiện.
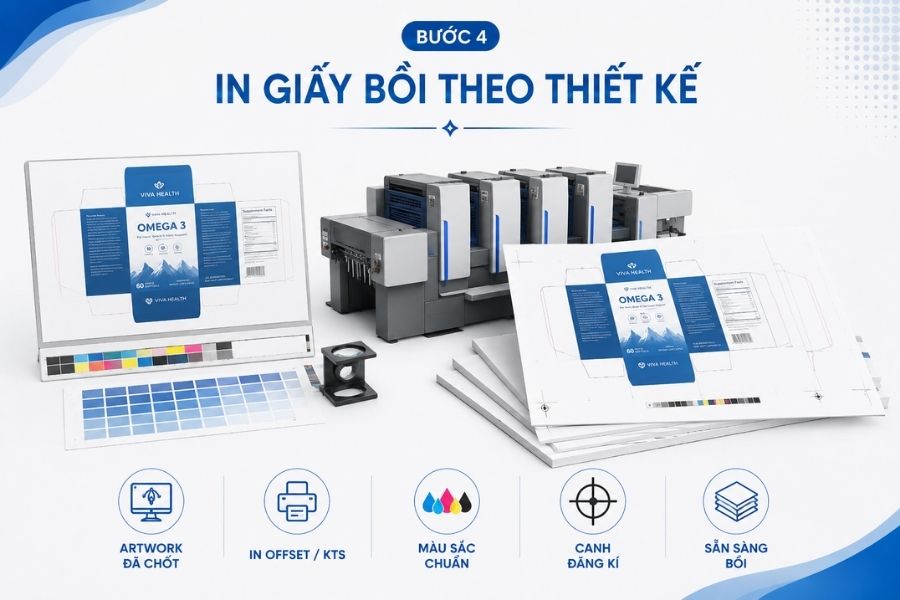
Bước 4. In giấy bồi theo thiết kế
Trong khi phần carton được xử lý, lớp giấy bồi bên ngoài được in riêng theo artwork đã chốt. Tùy số lượng và yêu cầu màu sắc, xưởng sử dụng in offset hoặc kỹ thuật số để khi bồi lên hộp không bị lệch.
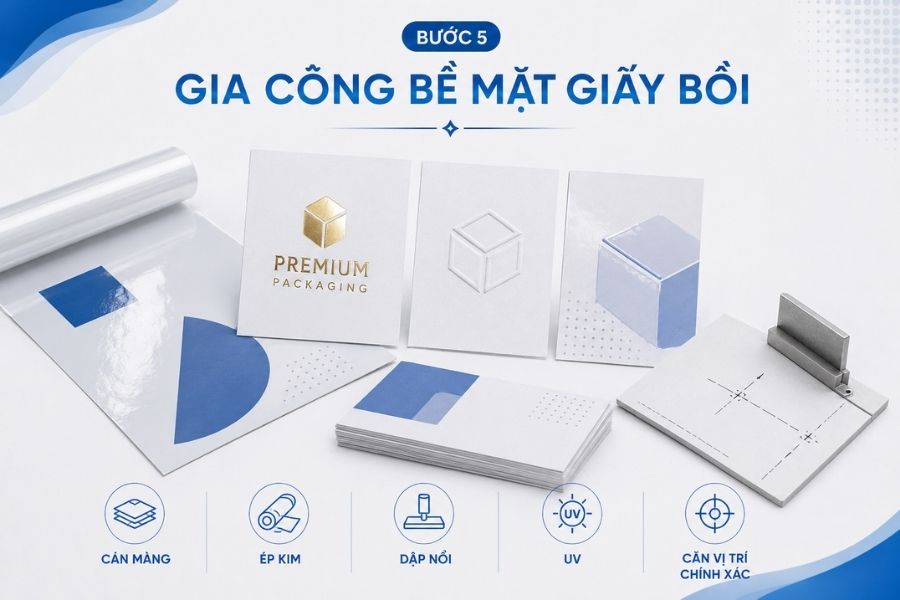
Bước 5. Gia công bề mặt giấy bồi
Sau khi in, giấy bồi được cán màng, ép kim, dập nổi, UV hoặc thực hiện các kỹ thuật hoàn thiện khác trước khi ghép lên carton. Một số kỹ thuật cần khuôn riêng và phải căn vị trí rất kỹ để logo hoặc họa tiết không bị lệch sau khi bồi.
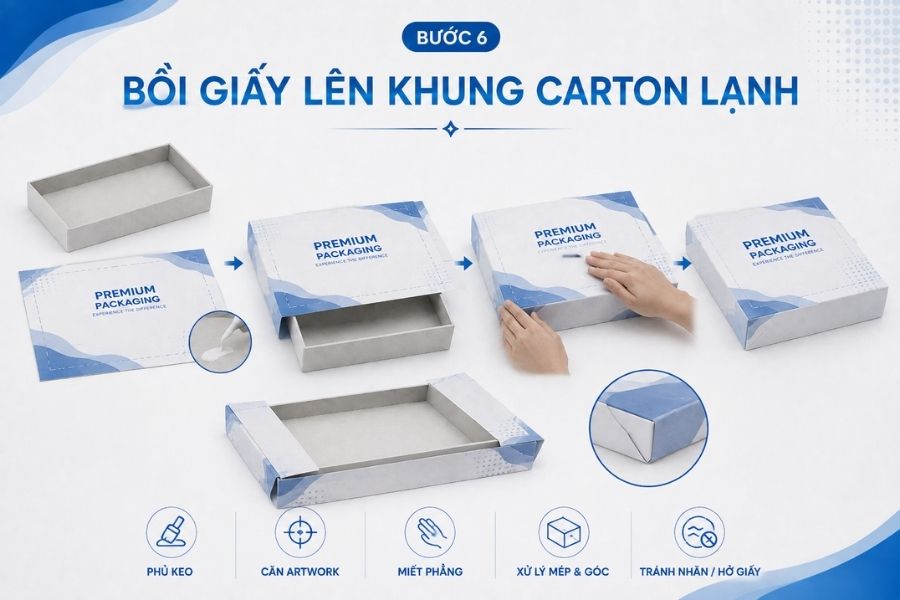
Bước 6. Bồi giấy lên khung carton lạnh
Đây là một trong những công đoạn quan trọng khi làm hộp cứng. Giấy được phủ keo, căn đúng vị trí rồi bồi lên từng mặt của khung carton. Trong quá trình này, thợ cần căn đúng artwork, miết phẳng bề mặt, xử lý mép và góc, kiểm soát lượng keo cũng như tránh nhăn, nổi bọt hoặc hở giấy. Bồi không chuẩn có thể làm hộp bị lệch hình, nổi keo, bong mép hoặc khiến góc hộp thiếu sắc nét.
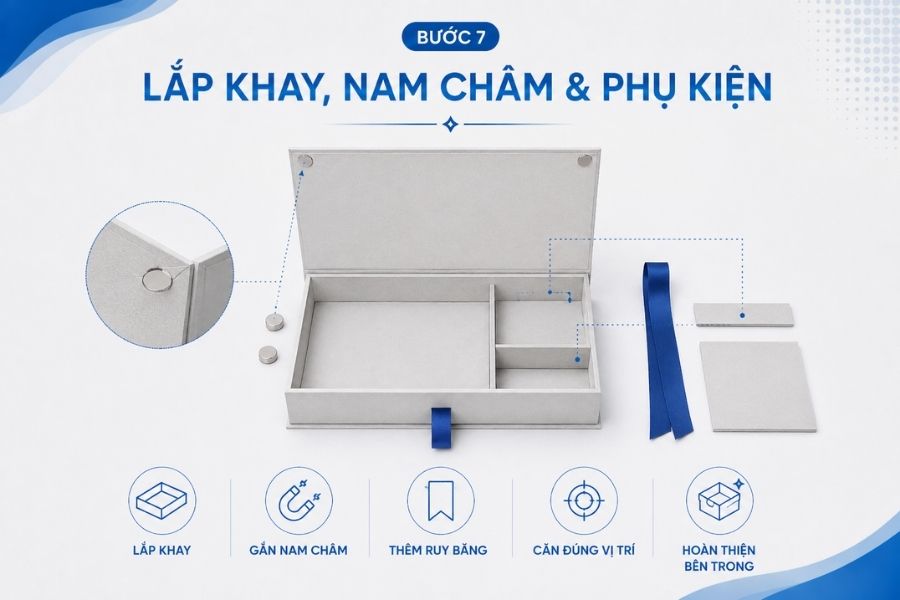
Bước 7. Lắp khay, nam châm và phụ kiện
Sau khi phần thân hộp ổn định, xưởng tiến hành lắp các chi tiết theo thiết kế như: khay EVA, foam hoặc khay giấy, nam châm, ruy băng, dây kéo, bản lề giấy, lớp phủ nhung hoặc ngăn chia bên trong. Vị trí phụ kiện cần chính xác để hộp đóng mở đúng, khay vừa sản phẩm và tổng thể không bị lệch.
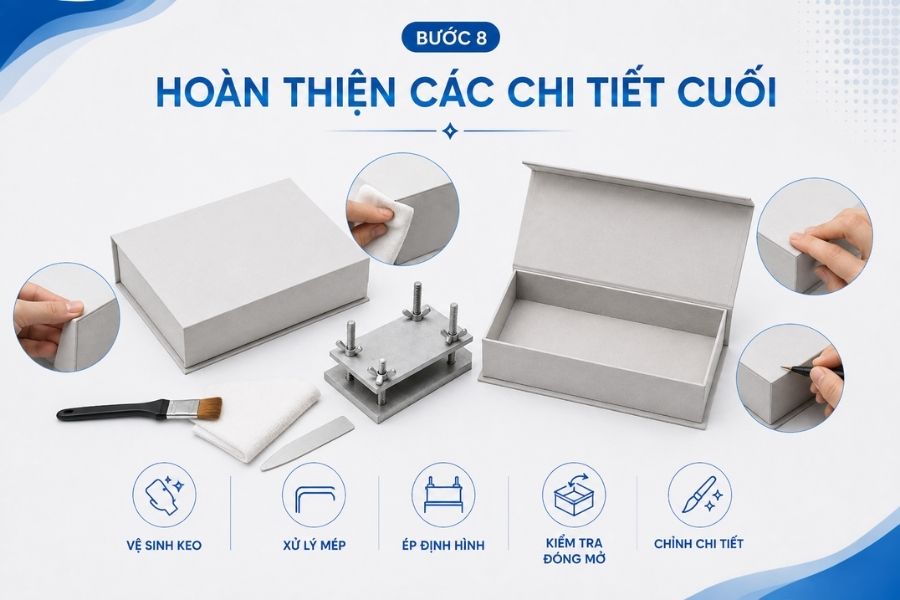
Bước 8. Hoàn thiện các chi tiết cuối
Hộp sau khi lắp ráp sẽ được vệ sinh keo, xử lý mép, ép định hình và kiểm tra lại các vị trí đóng mở. Ở bước này, xưởng sẽ kiểm tra những chi tiết nhỏ như mép giấy, góc hộp, vị trí nam châm, khay và các phần có nguy cơ bong hoặc lệch.
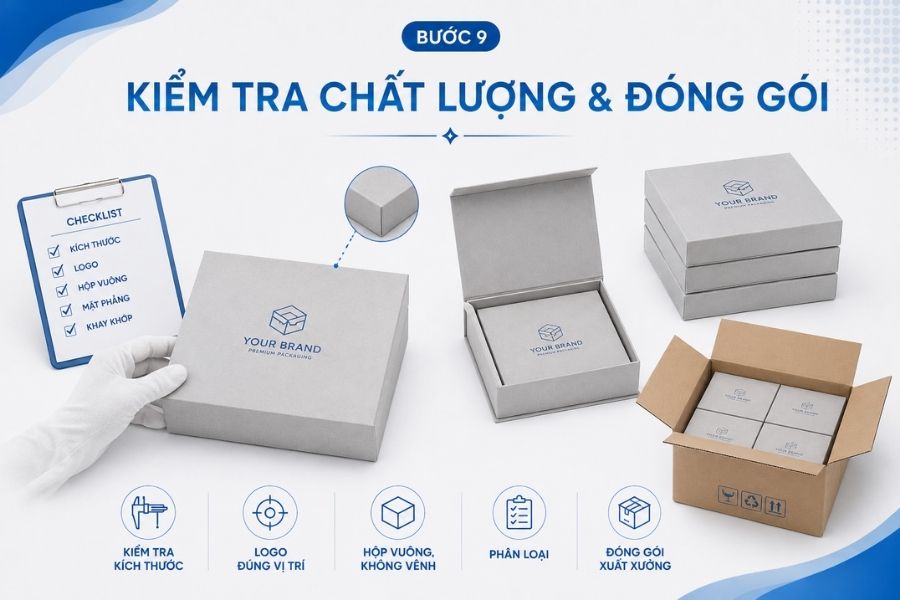
Bước 9. Kiểm tra chất lượng và đóng gói
Trước khi xuất xưởng, thành phẩm cần được QC theo các tiêu chí chính:
- Đúng kích thước;
- Hộp vuông, không vênh;
- Giấy bồi phẳng;
- màu sắc đồng đều;
- Logo, ép kim, dập nổi đúng vị trí;
- Nam châm đóng khớp;
- Khay vừa sản phẩm;
- Không bong keo, trầy xước hoặc móp góc.
Sau khi đạt yêu cầu, hộp sẽ được phân loại và đóng gói để hạn chế va đập khi vận chuyển.
Công đoạn nào ảnh hưởng nhiều nhất đến chất lượng hộp cứng?
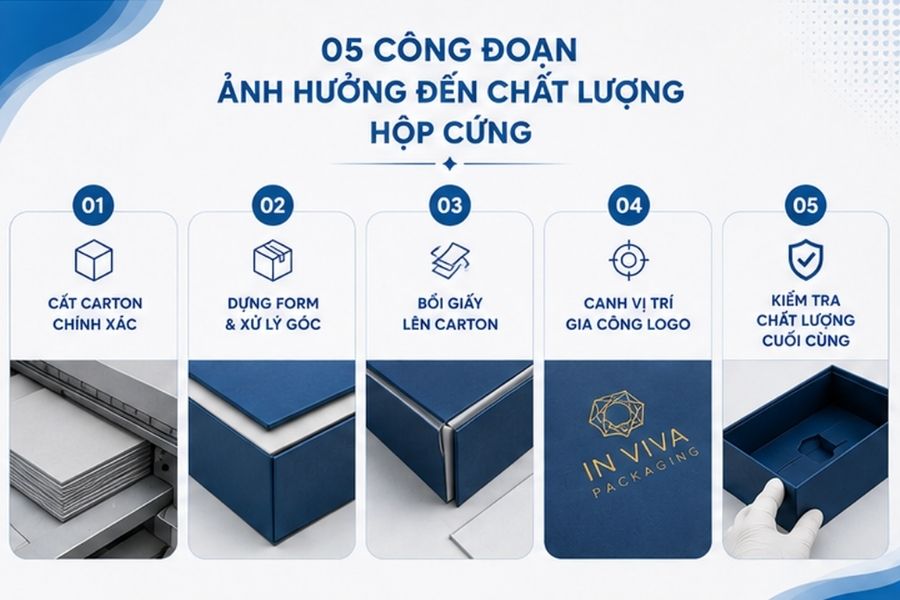
Khi sản xuất hộp cứng, chất lượng thành phẩm sẽ phụ thuộc vào 05 công đoạn dưới đây:
- Độ chính xác khi cắt carton lạnh: Carton là phần tạo khung cho hộp. Nếu kích thước cắt sai hoặc các mảng không đồng đều, thân và nắp bị lệch, hộp khó đóng mở hoặc mất độ cân đối.
- Dựng form và xử lý góc: Bước dựng form quyết định hộp có vuông, chắc và đều góc hay không. Sai lệch dễ dẫn đến tình trạng vênh, hở góc hoặc mép hộp không thẳng.
- Bồi giấy lên carton: Đây là công đoạn ảnh hưởng trực tiếp đến bề mặt hoàn thiện. Bồi không chuẩn sẽ gây nhăn giấy, nổi bọt, hở mép, bong keo hoặc lệch artwork.
- Canh vị trí gia công logo: Với ép kim, UV hoặc dập nổi, vị trí logo được căn chính xác theo artwork và file khuôn. Chỉ lệch vài milimet làm tổng thể hộp mất cân đối, nhất là với thiết kế tối giản.
- Kiểm tra chất lượng cuối cùng: QC giúp phát hiện các lỗi còn sót lại như lệch màu, bong mép, móp góc, nam châm không khớp hoặc khay không vừa sản phẩm trước khi đóng gói.
Quy trình sản xuất có khác nhau giữa các loại hộp cứng không?
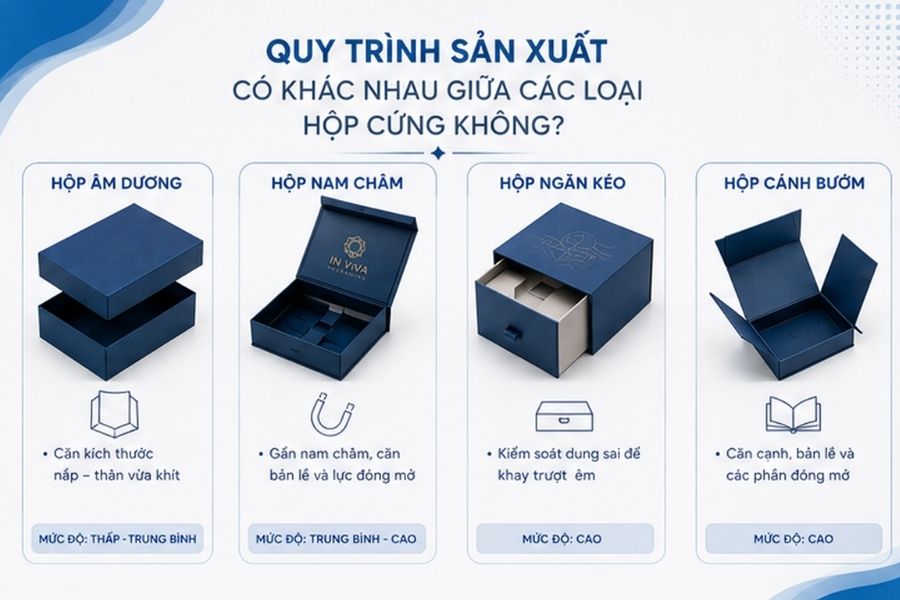
Có. Phần lõi của quy trình gia công hộp cứng vẫn gồm cắt carton, dựng form, in giấy bồi, gia công và hoàn thiện, nhưng từng kiểu hộp sẽ phát sinh cách ghép, lắp phụ kiện và kiểm soát kết cấu khác nhau. Cụ thể:
|
Loại hộp cứng |
Đặc điểm kết cấu | Công đoạn cần chú ý |
Mức độ gia công |
|
Hộp âm dương |
Thân và nắp tách rời | Căn kích thước nắp – thân vừa khít | Thấp – trung bình |
|
Hộp nam châm |
Nắp liền thân, có nam châm | Gắn nam châm, căn bản lề và lực đóng mở |
Trung bình – cao |
|
Hộp ngăn kéo |
Vỏ ngoài + khay kéo bên trong | Kiểm soát dung sai để khay trượt êm |
Cao |
| Hộp cánh bướm | Nhiều mảng mở, kết cấu đối xứng | Căn cạnh, bản lề và các phần đóng mở |
Cao |
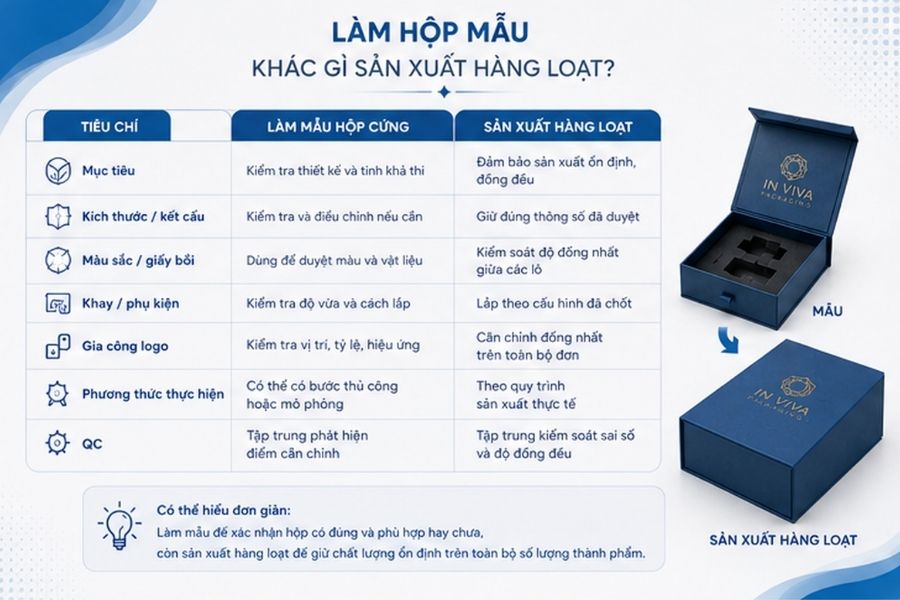
Làm hộp mẫu khác gì sản xuất hộp hàng loạt?
Mẫu chủ yếu để kiểm tra kết cấu và cách hoàn thiện trước khi chạy số lượng lớn, còn sản xuất hàng loạt tập trung vào tính ổn định và độ đồng nhất giữa các thành phẩm.
|
Tiêu chí |
Làm mẫu hộp cứng | Sản xuất hàng loạt |
|
Mục tiêu |
Kiểm tra thiết kế và tính khả thi | Đảm bảo sản xuất ổn định, đồng đều |
|
Kích thước/kết cấu |
Kiểm tra và điều chỉnh nếu cần | Giữ đúng thông số đã duyệt |
| Màu sắc/giấy bồi | Dùng để duyệt màu và vật liệu |
Kiểm soát độ đồng nhất giữa các lô |
| Khay/phụ kiện | Kiểm tra độ vừa và cách lắp |
Lắp theo cấu hình đã chốt |
|
Gia công logo |
Kiểm tra vị trí, tỷ lệ, hiệu ứng |
Căn chỉnh đồng nhất trên toàn bộ đơn |
| Phương thức thực hiện | Có thể có bước thủ công hoặc mô phỏng |
Theo quy trình sản xuất thực tế |
| QC | Tập trung phát hiện điểm cần chỉnh | Tập trung kiểm soát sai số và độ đồng đều |
Có thể hiểu đơn giản: Làm mẫu để xác nhận hộp có đúng và phù hợp hay chưa, còn sản xuất hàng loạt để giữ chất lượng ổn định trên toàn bộ số lượng thành phẩm.
Những lỗi nào có thể xảy ra trong quá trình sản xuất hộp cứng?
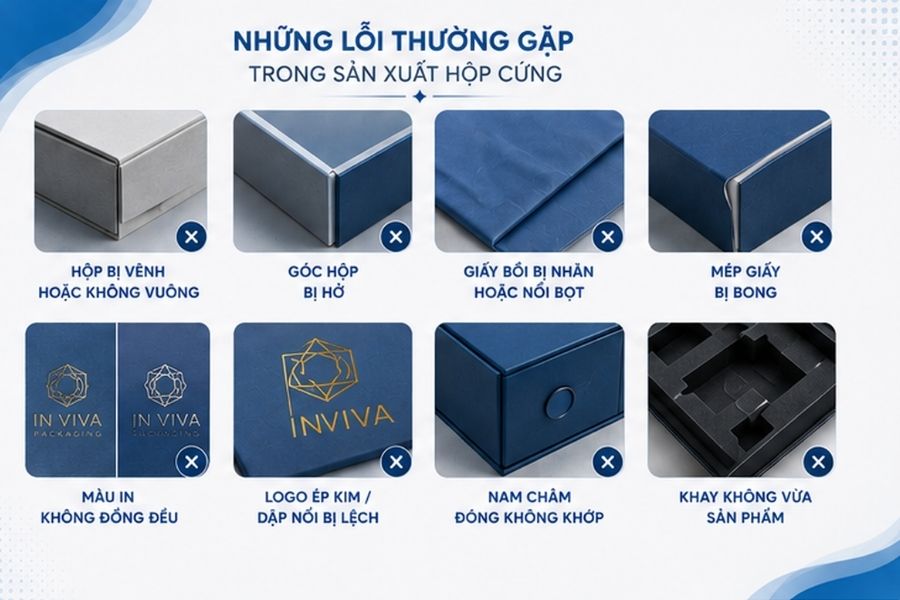
Khi in hộp cứng, lỗi có thể phát sinh ở nhiều công đoạn khác nhau chứ không chỉ riêng bước in. Phần lớn liên quan đến sai số khi cắt, dựng form, bồi giấy, gia công hoặc lắp phụ kiện.
- Hộp bị vênh hoặc không vuông: Carton cắt sai kích thước, dựng khung lệch hoặc lực ép không đều. Lỗi này làm hộp mất form và đóng mở kém chính xác.
- Góc hộp bị hở: Nếu các mảng carton ghép chưa sát hoặc phần giấy bồi xử lý góc không kỹ, góc hộp có thể hở, lộ lõi carton và làm giảm tính thẩm mỹ.
- Giấy bồi bị nhăn hoặc nổi bọt: Lượng keo không đều, giấy đặt lệch hoặc miết chưa kỹ có thể khiến bề mặt xuất hiện nếp nhăn, bọt khí hoặc vùng phồng.
- Mép giấy bị bong: Mép giấy dễ bong khi keo bám không tốt, giấy chưa được ép sát hoặc khu vực gấp chịu lực thường xuyên.
- Màu in không đồng đều: Sai lệch màu có thể xuất hiện giữa các tờ in hoặc các lô nếu quá trình kiểm soát màu chưa ổn định.
- Logo ép kim hoặc dập nổi bị lệch: Vị trí khuôn và artwork cần được căn chính xác. Chỉ lệch vài milimet khiến logo mất cân đối, đặc biệt trên các thiết kế tối giản.
- Nam châm đóng không khớp: Với hộp nam châm, nếu vị trí hai bên lệch nhau hoặc lực hút chưa phù hợp, nắp có thể đóng không kín hoặc bị lệch.
- Khay không vừa sản phẩm: Sai số khi đo kích thước hoặc thiết kế khay khiến sản phẩm quá chặt, quá lỏng hoặc không nằm đúng vị trí mong muốn.
Câu hỏi thường gặp về quy trình sản xuất và in ấn hộp cứng
1. Một đơn hàng hộp cứng mất bao lâu để sản xuất?
Thời gian phụ thuộc vào số lượng, kết cấu, vật liệu, khay và kỹ thuật gia công. Các dự án có mẫu, ép kim, dập nổi hoặc khay phức tạp sẽ cần nhiều thời gian hơn.
2. Hộp cứng có được làm từ một tấm carton nguyên khối không?
Không phải lúc nào cũng vậy. Tùy kết cấu, carton lạnh sẽ được cắt thành nhiều mảng rồi ghép, tạo rãnh và dựng thành khung hộp.
3. Vì sao phải bồi giấy lên carton lạnh?
Carton lạnh tạo độ cứng nhưng bề mặt không phù hợp để thể hiện hình ảnh cao cấp. Lớp giấy bồi giúp tạo màu sắc, logo, họa tiết và bề mặt hoàn thiện cho hộp.
4. Carton lạnh được cắt trước hay giấy bồi được in trước?
Hai phần thường được xử lý riêng theo cùng file kỹ thuật. Carton được cắt theo kết cấu, còn giấy bồi được in và gia công trước khi hai phần được ghép lại.
5. Ép kim được thực hiện trước hay sau khi bồi hộp?
Trong nhiều trường hợp, ép kim được thực hiện trên giấy bồi khi giấy còn phẳng để dễ căn chỉnh. Thứ tự cụ thể vẫn phụ thuộc kết cấu và phương án gia công.
6. Vì sao hộp cứng khó gấp phẳng như hộp giấy thông thường?
Do hộp sử dụng lõi carton lạnh dày và cứng, thường được dựng thành form cố định. Vì vậy, hộp không có khả năng gấp phẳng linh hoạt như hộp giấy carton mỏng.
7. Hộp nam châm có thêm công đoạn nào so với hộp âm dương?
Hộp nam châm cần thêm bước định vị nam châm, xử lý phần nắp liền, bản lề và kiểm tra lực đóng mở. Vì vậy, quy trình sẽ phức tạp hơn hộp âm dương.
8. Có thể sản xuất nhiều mẫu thiết kế trên cùng một kết cấu hộp không?
Có. Nếu kích thước và kết cấu giống nhau, doanh nghiệp có thể giữ chung file khuôn và thay artwork, màu sắc hoặc thông tin in giữa các phiên bản.
9. Công đoạn nào dễ ảnh hưởng nhất đến độ vuông của hộp?
Cắt carton, dựng form và xử lý góc là 03 công đoạn ảnh hưởng trực tiếp. Sai số ở các bước này có thể khiến hộp bị vênh, lệch hoặc đóng mở không khớp.
Như vậy, quy trình gia công hộp cứng sẽ gồm nhiều công đoạn liên kết chặt chẽ, từ thiết kế kết cấu, cắt carton lạnh, in giấy bồi, gia công bề mặt đến dựng form, bồi giấy, lắp khay và QC thành phẩm. Chất lượng cuối cùng sẽ phụ thuộc vào kỹ thuật in, độ chính xác của từng bước trong quá trình gia công và lắp ráp.
Nếu doanh nghiệp có nhu cầu in hộp giấy theo yêu cầu, hộp cứng cao cấp, hộp quà in logo, liên hệ In Viva qua hotline 0985 899 861 để được tư vấn kết cấu, chất liệu, kỹ thuật gia công và báo giá theo số lượng thực tế.
 Trang Chủ
 LĨNH VỰC
 Standee
 Name Card
 Túi Giấy
 Hộp Cứng
 In decal
 Bao thư
 Ưu đãi